
 bn
Get Free Quote 

প্লাস্টিক পাইপ যোগদান: নির্ভরযোগ্য দ্রাবক, তাপ ফিউশন এবং যান্ত্রিক পদ্ধতি
শিল্প খবর-প্রতিটি ইনস্টলার প্রথম দিকে একই পাঠ শিখে: প্লাস্টিকের পাইপ কাটা সহজ এবং যোগদান করা আশ্চর্যজনকভাবে উচ্ছৃঙ্খল। একটি জয়েন্ট যা পরিপাটি দেখায় কয়েক মাস ধরে কাঁদতে পারে, এবং যেটি একটি ঠান্ডা সকালে তাড়াহুড়ো করে সিস্টেমটি প্রথমবার চাপ পরীক্ষা করার সময় ছেড়ে দিতে পারে। উত্সাহজনক অংশটি হল যে প্রতিটি প্লাস্টিক উপাদানের একটি যোগদানের পদ্ধতি রয়েছে যা সত্যিকারের জন্য উপযুক্ত। কোন পদ্ধতিটি কোন পাইপের অন্তর্গত তা জেনে গেলে, কাজটি অনুমান করা বন্ধ হয়ে যায় এবং রুটিন হতে শুরু করে।
আমরা 2003 সাল থেকে পিপিআর, PVC এবং PE পাইপ সিস্টেম তৈরি করে আসছি, এবং আমাদের প্রযুক্তিগত দলের কাছে পৌঁছানো প্রশ্নগুলির একটি বড় অংশ সত্যিই প্রশ্নে যোগদান করছে। কোন সিমেন্ট, কতক্ষণ ধরে রাখতে হবে, কেন পুঁতিটি অমসৃণ দেখাচ্ছে, কেন একটি থ্রেডযুক্ত কনুই ফাটল। এই নির্দেশিকাটি আমরা প্রায়শই যে উত্তরগুলি দিয়ে থাকি তা সংগ্রহ করে, সাথে ছোট অভ্যাসগুলি যা একটি জয়েন্টকে আলাদা করে যা একটি ঋতু থেকে ত্রিশ বছর স্থায়ী হয়।
উপাদান জয়েন্টের সিদ্ধান্ত নেয়, অন্য উপায়ে নয়
সরঞ্জামগুলি বেছে নেওয়ার আগে, আপনার হাতে আসলে কী রয়েছে তা নিশ্চিত করুন। প্লাস্টিকের পাইপ বিভিন্ন রাসায়নিক এবং তাপীয় আচরণের সাথে উপাদানের একটি পরিবারকে কভার করে, এবং যোগদানের পদ্ধতিটি তা থেকে অনুসরণ করে:
- পিভিসি-ইউ দ্রাবক সিমেন্টের সাথে যুক্ত করা হয়, এবং ড্রেনেজ কাজে থ্রেডেড বা গ্যাসকেটেড যান্ত্রিক ফিটিংগুলির সাথেও।
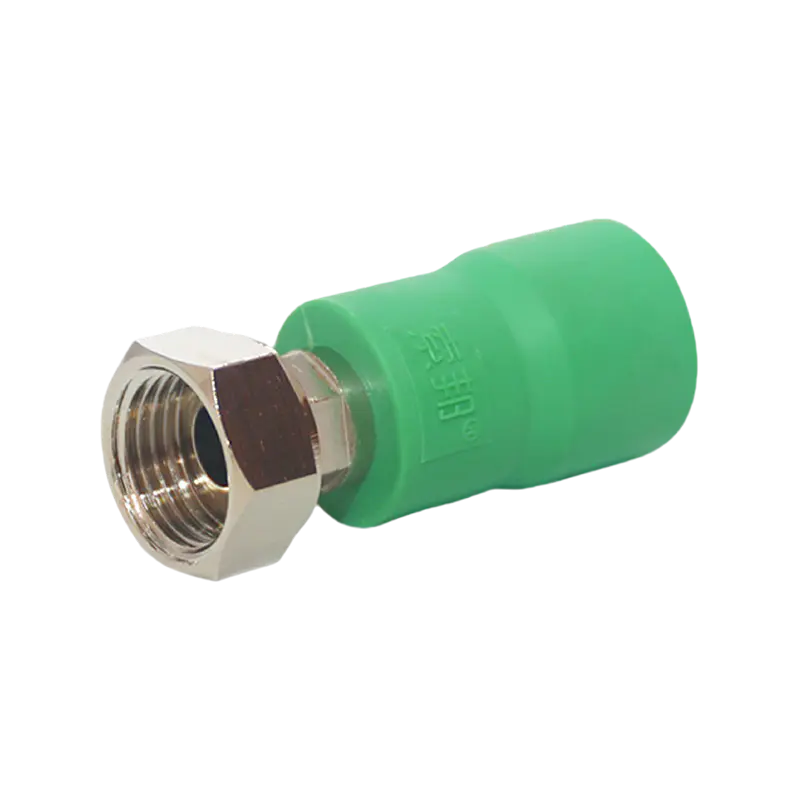
- PPR তাপ ফিউশন দ্বারা যুক্ত হয়, সাধারণত সকেট ঢালাই বা গরম-গলিত ঢালাই বলা হয়। যেখানে একটি ধাতব সংযোগের প্রয়োজন হয়, সেখানে পিতলের মহিলা-থ্রেডযুক্ত সন্নিবেশগুলি ফিটিংয়ে ঢালাই করা হয়।
- PE এবং HDPE ব্যাস এবং সাইট অ্যাক্সেসের উপর নির্ভর করে বাট ফিউশন, ইলেক্ট্রোফিউশন বা কম্প্রেশন ফিটিংস দ্বারা যুক্ত করা হয়।
- পিই-আরটি আন্ডারফ্লোর হিটিং পাইপ সাইটে দ্রাবক-ঝালাই বা তাপ-মিশ্রিত নয়; এটি যান্ত্রিক ম্যানিফোল্ড এবং কম্প্রেশন বা পুশ-ফিট ফিটিংগুলির মাধ্যমে সংযোগ করে।
দুটি নিয়ম অনেক ঝামেলা বাঁচায়। কখনোই দ্রাবক-ঢালাই PPR বা PE, এবং PVC-তে গরম-গলিত ঢালাই প্রয়োগ করবেন না। কোন জয়েন্টই ধরে রাখবে না, এবং ব্যর্থ হওয়ার সময় উভয়ই অপ্রীতিকর ধোঁয়া ছেড়ে দেয়।
দ্রাবক সিমেন্ট ঢালাই: স্ট্যান্ডার্ড পিভিসি পদ্ধতি
দ্রাবক সিমেন্ট ঘরোয়া অর্থে আঠালো নয়। এটি পাইপ এবং ফিটিং এর পৃষ্ঠতলকে নরম করে যাতে দুটি উপাদান একটি অবিচ্ছিন্ন প্রাচীরের সাথে মিশে যায়। এ কারণেই টিনের ব্র্যান্ডের চেয়ে পৃষ্ঠের প্রস্তুতি গুরুত্বপূর্ণ।
পৃষ্ঠগুলি সঠিকভাবে প্রস্তুত করুন
একটি র্যাচেট কাটার বা একটি সূক্ষ্ম-দাঁত করাত দিয়ে পাইপের বর্গাকার অংশটি কাটুন, তারপর একটি ছুরি বা রিমার দিয়ে বুরটি সরান এবং প্রান্তটি সামান্য চেম্ফার করুন যাতে এটি সিমেন্টকে স্ক্র্যাপ না করে সকেটে প্রবেশ করে। একটি পরিষ্কার শুকনো কাপড় দিয়ে উভয় পৃষ্ঠ মুছুন। যেখানে স্থানীয় কোড দ্বারা প্রাইমার প্রয়োজন, এটি প্রয়োগ করুন এবং এটি ফ্ল্যাশ বন্ধ করুন। একটি স্যাঁতসেঁতে বা ধুলোযুক্ত পাইপ এটিতে একটি লুকানো চ্যানেল সহ একটি জয়েন্ট তৈরি করবে।
প্রয়োগ করুন, একত্রিত করুন এবং ধরে রাখুন
পাইপের প্রান্তে সিমেন্ট দিয়ে প্রলেপ দিন, তারপর সকেটের ভিতরে প্রলেপ দিন, দ্রুত এবং সমানভাবে কাজ করুন। পাইপটিকে এক চতুর্থাংশ বাঁক দিয়ে বাড়িতে ঠেলে দিন যাতে সিমেন্ট ছড়িয়ে পড়ে এবং আটকে থাকা বাতাস বেরিয়ে যায় এবং এটিকে পনের থেকে ত্রিশ সেকেন্ডের জন্য শক্তভাবে ধরে রাখুন। কাঁধের চারপাশে উদ্বৃত্ত গুটিকাটি মুছুন, তারপর জয়েন্টটিকে সম্পূর্ণরূপে নিরবচ্ছিন্ন রেখে দিন। এক চতুর্থাংশ পালা হল একটি জয়েন্ট যেটি একটি পরীক্ষায় উত্তীর্ণ হয় এবং একটি যেটি ছয় মাস পরে একটি প্রাচীরের পিছনে পড়ে যায় তার মধ্যে পার্থক্য।
নিরাময়ের সময়কে সম্মান করুন
দ্রাবক বাষ্পীভূত হওয়ার সাথে সাথে দ্রাবক-ঝালাই জয়েন্টগুলি শক্তি অর্জন করে, তাই নিরাময়ের সময় ব্যাস, প্রাচীরের বেধ এবং তাপমাত্রার উপর নির্ভর করে। ছোট গার্হস্থ্য নিষ্কাশন জয়েন্টগুলি মোটামুটি দ্রুত পরিচালনা করা যেতে পারে, যখন বড় চাপের জয়েন্টগুলি পরীক্ষার আগে যথেষ্ট বেশি সময় প্রয়োজন। ঠান্ডা আবহাওয়া প্রক্রিয়া ধীর; ভেজা, হিমায়িত বা বাতাসের অবস্থা এটিকে নষ্ট করতে পারে। যদি একটি জয়েন্ট একই দিনে পরীক্ষা করা আবশ্যক, পাম্পে এটি আবিষ্কার না করে শুরু থেকেই সময়সূচীতে এটি তৈরি করুন।
ড্রেনেজ এবং রেইন ওয়াটার সঞ্চালনের জন্য, একটি স্ট্যান্ডার্ড পিভিসি স্ট্রেইট কাপলিং হল পুরো পদ্ধতির ওয়ার্কহরস, এবং ভ্যানে সঠিক মাপ থাকলে ইম্প্রোভাইজেশন এড়ানো যায়:
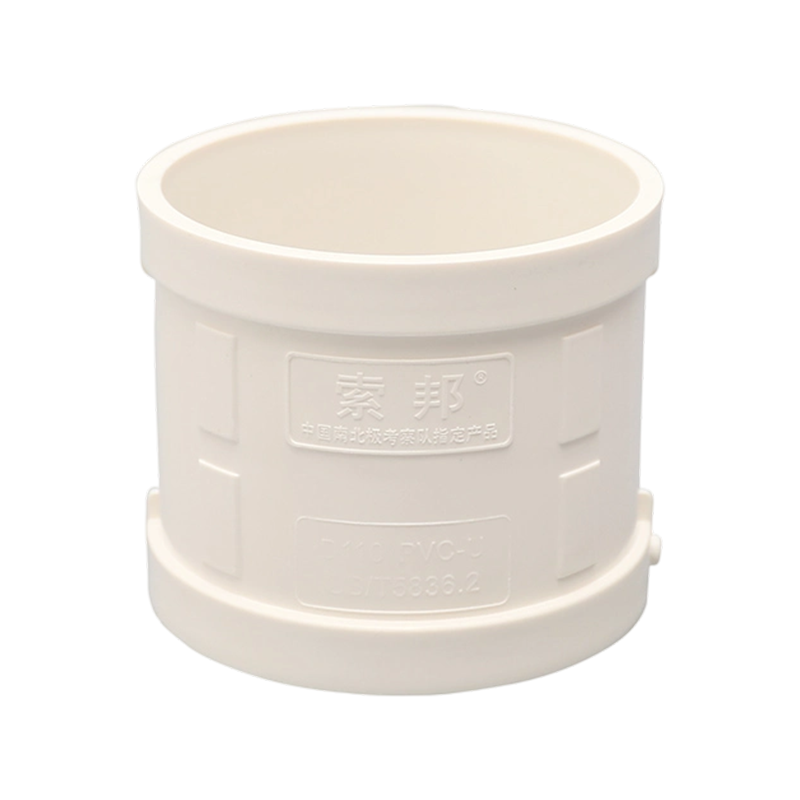 নিষ্কাশন এবং বৃষ্টির জল চালানোর জন্য পিভিসি স্ট্রেইট কাপলিং D50 থেকে D315 পর্যন্ত উপলব্ধ, এই PVC কাপলিংগুলি নিষ্কাশন এবং বৃষ্টির জলের পাইপওয়ার্কের জন্য উপযুক্ত যেখানে সঠিক মাপ এবং নির্ভরযোগ্য সংযোগগুলি গুরুত্বপূর্ণ। পণ্য দেখুন →
হিট ফিউশন: পিপিআর পাইপগুলি আসলে কীভাবে যুক্ত হয়
পিপিআর সকেট ঢালাই দ্রুত এবং, একবার তাল শেখা হয়, উল্লেখযোগ্যভাবে নির্ভরযোগ্য। অপরিহার্য ক্রম প্রতিটি ব্যাসে একই:
- পাইপ বর্গক্ষেত্র কাটা এবং একটি পেন্সিল বা মার্কার দিয়ে বাইরের সন্নিবেশ গভীরতা চিহ্নিত করুন।
- ওয়েল্ডিং টুলটিকে তাপমাত্রা পর্যন্ত আনুন, সাধারণত 260 °C এর কাছাকাছি, এবং সূচকটি নিশ্চিত না হওয়া পর্যন্ত অপেক্ষা করুন। একটি টুল যা এখনও গরম করা হয় একটি ঠান্ডা জয়েন্ট তৈরি করে।
- পাইপ এবং ফিটিং একই সময়ে গরম করুন, টুলের প্রতিটি পাশে একটি করে, উভয়কে তাদের নিজ নিজ দিকে ঠেলে দিলে পাকান ছাড়াই মারা যায়।
- উভয়টি সরান, তারপরে ঘূর্ণায়মান না করে, গভীরতার চিহ্নে একটি সরল আন্দোলনে পাইপটিকে সকেটে ঠেলে দিন।
- জয়েন্টটি ঠান্ডা হওয়ার সময় স্থির রাখুন। প্রথম সেকেন্ডের সময় কোন আন্দোলন জোড় একটি দুর্বল লাইন তৈরি করে।
শুধুমাত্র বাইরের ব্যাসের চেয়ে প্রাচীর বেধের সাথে গরম করার সময় স্কেল। সাধারণ প্রারম্ভিক বিন্দু হল মোটামুটিভাবে 20 মিমিতে পাঁচ সেকেন্ড, 25 মিমিতে সাত সেকেন্ড এবং 32 মিমিতে আট সেকেন্ড, তবে সবসময় ফিটিং প্রস্তুতকারকের টেবিল অনুসরণ করুন, যেহেতু প্রাচীরের বেধ চাপ শ্রেণীর মধ্যে পরিবর্তিত হয়। যা গুরুত্বপূর্ণ তা হল ধারাবাহিকতা: প্রতিটি জয়েন্টে একই গণনা, কাঁধের চারপাশে একটি দৃশ্যমান এবং এমনকি পুঁতি, এবং ঝলসে যাওয়ার কোন চিহ্ন বা ডুবে যাওয়া ওয়েল্ড লাইন নেই।
একটি প্লেইন সমান কাপলিং হল টাইমিং অনুশীলন করার সর্বোত্তম জায়গা, কারণ একটি দুর্বল জোড় চাপ পরীক্ষায় অবিলম্বে প্রদর্শিত হয়:
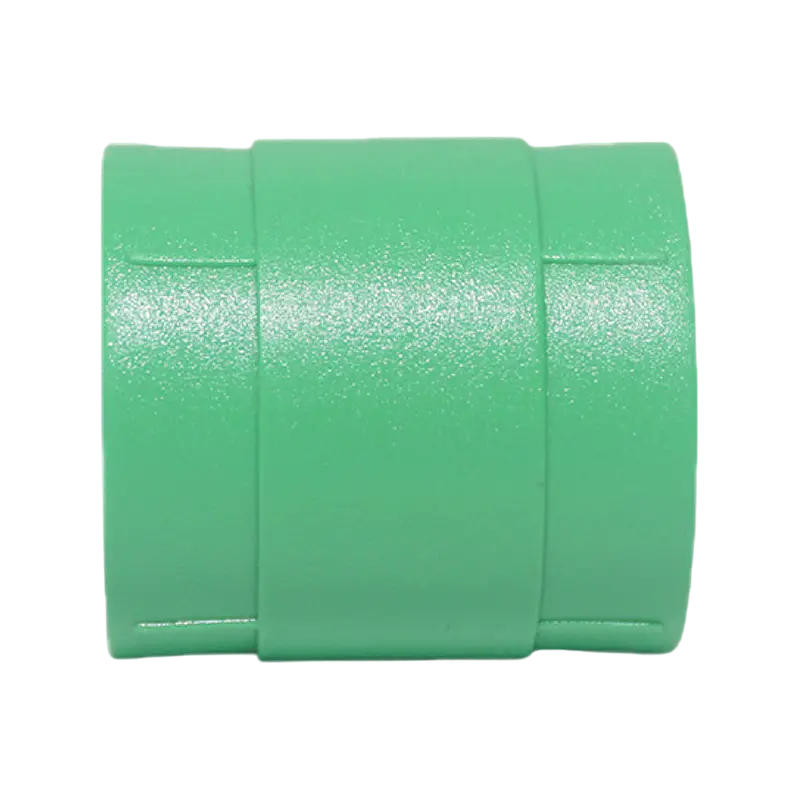 হট-মেল্ট অনুশীলনের জন্য D25 সমান পিপিআর কাপলিং পিপিআর হট-মেল্ট রেঞ্জে একটি D25 সমান কাপলিং, জল-সরবরাহ পাইপওয়ার্কের চাপ পরীক্ষার আগে যৌথ সময় অনুশীলনের জন্য দরকারী। পণ্য দেখুন →
HDPE এর জন্য বাট ফিউশন এবং ইলেক্ট্রোফিউশন
বড় পলিথিন মেইনগুলি বাট ফিউশন দ্বারা যুক্ত হয়: পাইপের প্রান্তগুলি সমতল, সারিবদ্ধ, একটি প্লেটে উত্তপ্ত করা হয় এবং তারপর নিয়ন্ত্রিত চাপে একসাথে চাপ দেওয়া হয়। প্রান্তিককরণ এবং চাপ নিয়ন্ত্রণ এখানে সবকিছু, এই কারণে মেশিন এবং এর গেজগুলি পাইপের চেয়ে বেশি মনোযোগ প্রাপ্য। ইলেক্ট্রোফিউশন বিশ্রী পরিস্থিতির জন্য বিপরীত পন্থা নেয়। একটি এমবেডেড হিটিং কয়েল সহ একটি ফিটিং স্ক্র্যাপ করা, পরিষ্কার করা পাইপের প্রান্তে আটকানো হয় এবং একটি নিয়ন্ত্রণ ইউনিট একটি নির্দিষ্ট চক্রের জন্য একটি সুনির্দিষ্ট ভোল্টেজ প্রয়োগ করে। এটি প্রতি জয়েন্টে ধীর এবং পরিষ্কার, শুষ্ক অবস্থার প্রয়োজন, তবে এটি একটি পরিখাতে কাজ করে যেখানে একটি বাট ফিউশন রিগ ফিট হবে না।
মেকানিক্যাল জয়েন্টস: থ্রেডেড, কম্প্রেশন এবং পুশ-ফিট
প্রতিটি সংযোগ স্থায়ী হওয়া উচিত নয়। থ্রেডযুক্ত সংযোগগুলি একটি ভালভ, ট্যাপ, পাম্প বা ধাতব পাইপে একটি পিপিআর বা পিভিসি লাইন শেষ হতে দেয় এবং ঠিক সেই কাজের জন্য ব্রাস ফিমেল ইনসার্ট তৈরি করা হয়। পুরুষ থ্রেড PTFE টেপ বা একটি সিলিং কর্ড দিয়ে মোড়ানো, হাত-আঁটসাঁট, তারপর একটি রেঞ্চ সঙ্গে একটি বা দুই পালা বেশী যোগ না. ওভারটাইনিং একটি বিভক্ত ব্রাস সন্নিবেশের সবচেয়ে সাধারণ কারণ, এবং এটি সাধারণত শেষ ত্রৈমাসিকের পালাগুলিতে ঘটে।
কম্প্রেশন ফিটিংগুলি PE পরিষেবা লাইন, সেচ এবং PE-RT হিটিং লুপের জন্য ব্যবহারিক পছন্দ হিসাবে রয়ে গেছে, যেখানে একটি সন্নিবেশ হাতা পাইপটিকে সমর্থন করে এবং একটি বাদাম এটিতে একটি জলপাইকে সংকুচিত করে। পুশ-ফিট ফিটিংগুলি এখনও দ্রুত এবং মেরামতের জন্য সত্যিকারের উপযোগী, তবে তারা একটি পরিষ্কার, বর্গাকার, বুর-মুক্ত কাটা এবং একটি সম্পূর্ণ ঢোকানো পাইপের উপর নির্ভর করে; একটি পাইপ যা গ্র্যাব রিং থেকে থেমে যায় কম চাপে ধরে এবং উচ্চ চাপে যেতে দেয়। যেখানে প্লাস্টিক একটি পাম্প রুমে ধাতুর সাথে মিলিত হয়, একটি ফ্ল্যাঞ্জড ট্রানজিশন বা একটি ডেডিকেটেড ম্যাটেরিয়াল-চেঞ্জ অ্যাডাপ্টার নিরাপদ বিশদ।
যোগদান পদ্ধতি তুলনা
অনুশীলনে পদ্ধতিগুলি কীভাবে আলাদা তা নীচের সারণীতে তুলে ধরা হয়েছে। পরিকল্পনার জন্য একটি সূচনা বিন্দু হিসাবে এটি ব্যবহার করুন, তারপর আপনার ব্যাস, চাপ শ্রেণী এবং স্থানীয় কোডের জন্য নির্দিষ্ট প্রয়োজনীয়তা নিশ্চিত করুন।
| পদ্ধতি | সাধারণ উপকরণ | মূল সরঞ্জাম | সাধারণ অ্যাপ্লিকেশন | পুনরায় কাজ |
|---|---|---|---|---|
| দ্রাবক সিমেন্ট | পিভিসি-ইউ, CPVC | কাটার, প্রাইমার, সিমেন্ট, আবেদনকারী | নিষ্কাশন, বৃষ্টির জল, নালী | কেটে ফেলুন এবং আবার তৈরি করুন |
| সকেট ফিউশন | পিপিআর, পিপি-আরসিটি | গরম-গলিত ঢালাইকারী, মারা যায়, কাটার | গরম এবং ঠান্ডা জল সরবরাহ | কেটে ফেলুন এবং পুনরায় ফিউজ করুন |
| বাট ফিউশন | এইচডিপিই, পিপি | ফেসিং টুল সহ ফিউশন মেশিন | প্রধান জল, নর্দমা, বড় বোর | কাটা এবং পুনরায় ফিউজ |
| ইলেক্ট্রোফিউশন | HDPE, PE100 | কন্ট্রোল ইউনিট, স্ক্র্যাপার, ক্ল্যাম্প | মেরামত, টাইট পরিখা | কাটা এবং পুনরায় বাতা |
| থ্রেডেড | পিতলের সন্নিবেশ সহ পিপিআর, পিভিসি | সিলেন্ট টেপ, রেঞ্চ | ভালভ, ট্যাপ, ধাতব রূপান্তর | খুলুন এবং পুনরায় সীল |
| কম্প্রেশন এবং পুশ-ফিট | PE, PE-RT, PEX | কাটার, স্প্যানার, ডিবারিং টুল | হিটিং লুপ, সার্ভিস লাইন, দ্রুত মেরামত | মুক্তি এবং পুনরায় তৈরি |
ভুলগুলি আমরা প্রায়শই সাইটে দেখি
- উপকরণ জুড়ে মেশানো পদ্ধতি. PPR-এ দ্রাবক-ঢালাই করা জয়েন্ট, অথবা PVC-তে গরম-গলিত জয়েন্ট, সবসময় ব্যর্থ হবে। প্রথমে পাইপের দেয়ালে মার্কিং চেক করুন।
- ভেজা বা নোংরা পৃষ্ঠের সাথে কাজ করা। জল দ্রাবক সিমেন্টকে পাতলা করে এবং দূষণ একটি ফিউশন জোড়কে দুর্বল করে। পাইপটি শুকিয়ে নিন এবং এটি মুছুন।
- খুব তাড়াতাড়ি পরীক্ষা করা হচ্ছে। দ্রাবক জয়েন্ট এবং ফিউশন জয়েন্ট উভয়ই সময়ের প্রয়োজন। এক ঘন্টা আগে একত্রিত একটি সিস্টেমের চাপ পরীক্ষা অধৈর্যতা ছাড়া কিছুই প্রমাণ করে না।
- ফিউশনের সময় মোচড়। এক চতুর্থাংশ পালা দ্রাবক সিমেন্টের জন্য সঠিক এবং গরম-গলিত জোড়ের জন্য ভুল, যেখানে এটি একটি সর্পিল দুর্বল বিন্দু তৈরি করতে পারে।
- তাপ চলাচল উপেক্ষা করা। লম্বা স্ট্রেইট রানের জন্য এক্সপেনশন অ্যালাউন্স প্রয়োজন, সেটা উদ্দেশ্য দ্বারা তৈরি এক্সপেনশন জয়েন্ট বা দিক পরিবর্তন থেকে আসে।
- থ্রেড overtightening. ব্রাস সন্নিবেশ নিঃশব্দে ফাটল এবং টেপের নীচে ফুটো যেখানে কেউ তাকায় না।
ফিটিংস নির্বাচন এবং পাইপ রাউটিং
যোগদান করা মাত্র অর্ধেক কাজ; বাকি অর্ধেকটি সিদ্ধান্ত নিচ্ছে কিভাবে লাইনটি এক বিন্দু থেকে অন্য বিন্দুতে যায়। একটি দীর্ঘ-ব্যাসার্ধ ঝাড়ু বা 45-ডিগ্রি কনুই একটি একক টাইট 90-ডিগ্রি বাঁকের তুলনায় অনেক কম প্রতিরোধ এবং চাপ তৈরি করে, যা গরম জলের লাইনগুলিতে গুরুত্বপূর্ণ যেখানে তাপীয় প্রসারণ ইতিমধ্যে আপনার বিরুদ্ধে কাজ করছে। যেখানে একটি রান রক্ষণাবেক্ষণের জন্য ভেঙে ফেলা প্রয়োজন, সেখানে একটি ইউনিয়ন অতিরিক্ত খরচের মূল্য। প্ল্যান্ট রুমে যেখানে পাইপ বারবার দিক পরিবর্তন করে, সেখানে কিছু কাটার আগে কাগজে ফিটিং অর্ডার পরিকল্পনা করুন।
আমরা বাঁকানো এবং কোণযুক্ত ফিটিংগুলির একটি সংক্ষিপ্ত তুলনা করেছি যা এই সিদ্ধান্তের চাপ-ক্ষতির দিকটি আরও বিশদে কভার করে: আপনি যদি একজোড়া কনুইয়ের বিপরীতে একটি বাঁক ওজন করেন, আপনি কাটা আগে ব্যবহারিক পার্থক্য পড়া মূল্যবান . বেশিরভাগ গরম জল বিতরণ কাজের জন্য, একটি ভালভাবে তৈরি 90-ডিগ্রি কনুইটি আদর্শ পছন্দ হিসাবে রয়ে গেছে:
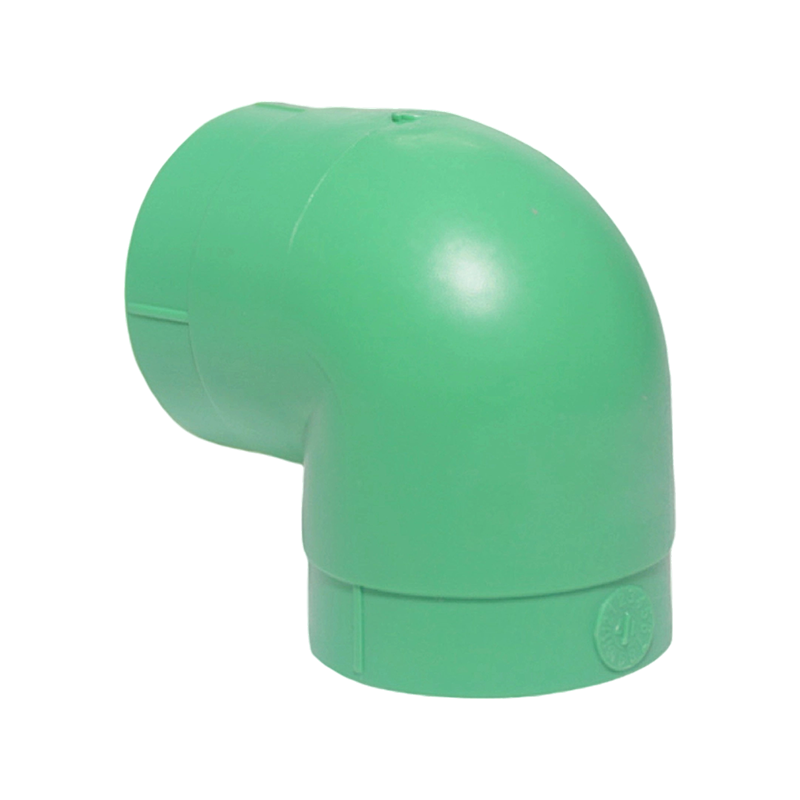 গরম জল বিতরণের জন্য PPR D25 90-ডিগ্রী কনুই একটি D25 হট-মেল্ট পিপিআর কনুই 90-ডিগ্রি বাঁক জল-সাপ্লাই পাইপওয়ার্কের জন্য, যা স্ট্যান্ডার্ড গরম জল বিতরণ বিন্যাসের জন্য উপযুক্ত। পণ্য দেখুন →
পরীক্ষার একটি চূড়ান্ত শব্দ
আপনি যে পদ্ধতি ব্যবহার করেন না কেন, আশা করার পরিবর্তে সিস্টেমটি সঠিকভাবে পরীক্ষা করুন। ধীরে ধীরে পূরণ করুন, বায়ু রক্তপাত করুন, চাপকে পর্যায়ক্রমে পরীক্ষার মান পর্যন্ত আনুন এবং তাপমাত্রার পরিবর্তনগুলি স্থির হওয়ার জন্য এটিকে যথেষ্ট সময় ধরে রাখুন। লাইনে হাঁটুন এবং প্রতিটি জয়েন্ট পরীক্ষা করুন, শুধু যেগুলি সম্পর্কে আপনি অনিশ্চিত ছিলেন তা নয়। যে জয়েন্টগুলি ব্যর্থ হয় সেগুলি যত্ন সহকারে একত্রিত হওয়ার চেয়ে তাড়াহুড়ো করে একত্রিত করা হয়।
আপনি যদি একটি সিস্টেম নির্দিষ্ট করেন এবং একটি দ্বিতীয় মতামত চান যেটি একটি নির্দিষ্ট জয়েন্টের জন্য উপযুক্ত, আমাদের দল সাহায্য করতে পেরে আনন্দিত। আমরা পানি সরবরাহ, নিষ্কাশন, বৈদ্যুতিক নালী এবং আন্ডারফ্লোর হিটিং প্রকল্পের জন্য PPR, PVC এবং PE পাইপ এবং ফিটিং সরবরাহ করি এবং একটি পরিষ্কার উত্তরের দ্রুততম উপায় হল সাধারণত পাইপ, ব্যাস এবং এটি কীসের সাথে সংযোগ করে তা বর্ণনা করে একটি ছোট বার্তা। আমাদের বিশদ বিবরণ পাঠান এবং আমরা একটি সুপারিশ নিয়ে ফিরে আসব৷৷
আমাদের পণ্য //
পণ্য সুপারিশ
 +86-13801995968
 +86-18017886575

 নং 366, লেন 6995, পুক্সিং রোড, ফেংজিয়ান জেলা, সাংহাই
কপিরাইট © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.